
 企业特殊行业经营资质信息公示



 点击图片查看原图
制氟碳板定制产品介绍:先定工况,再定图纸上的四组尺寸
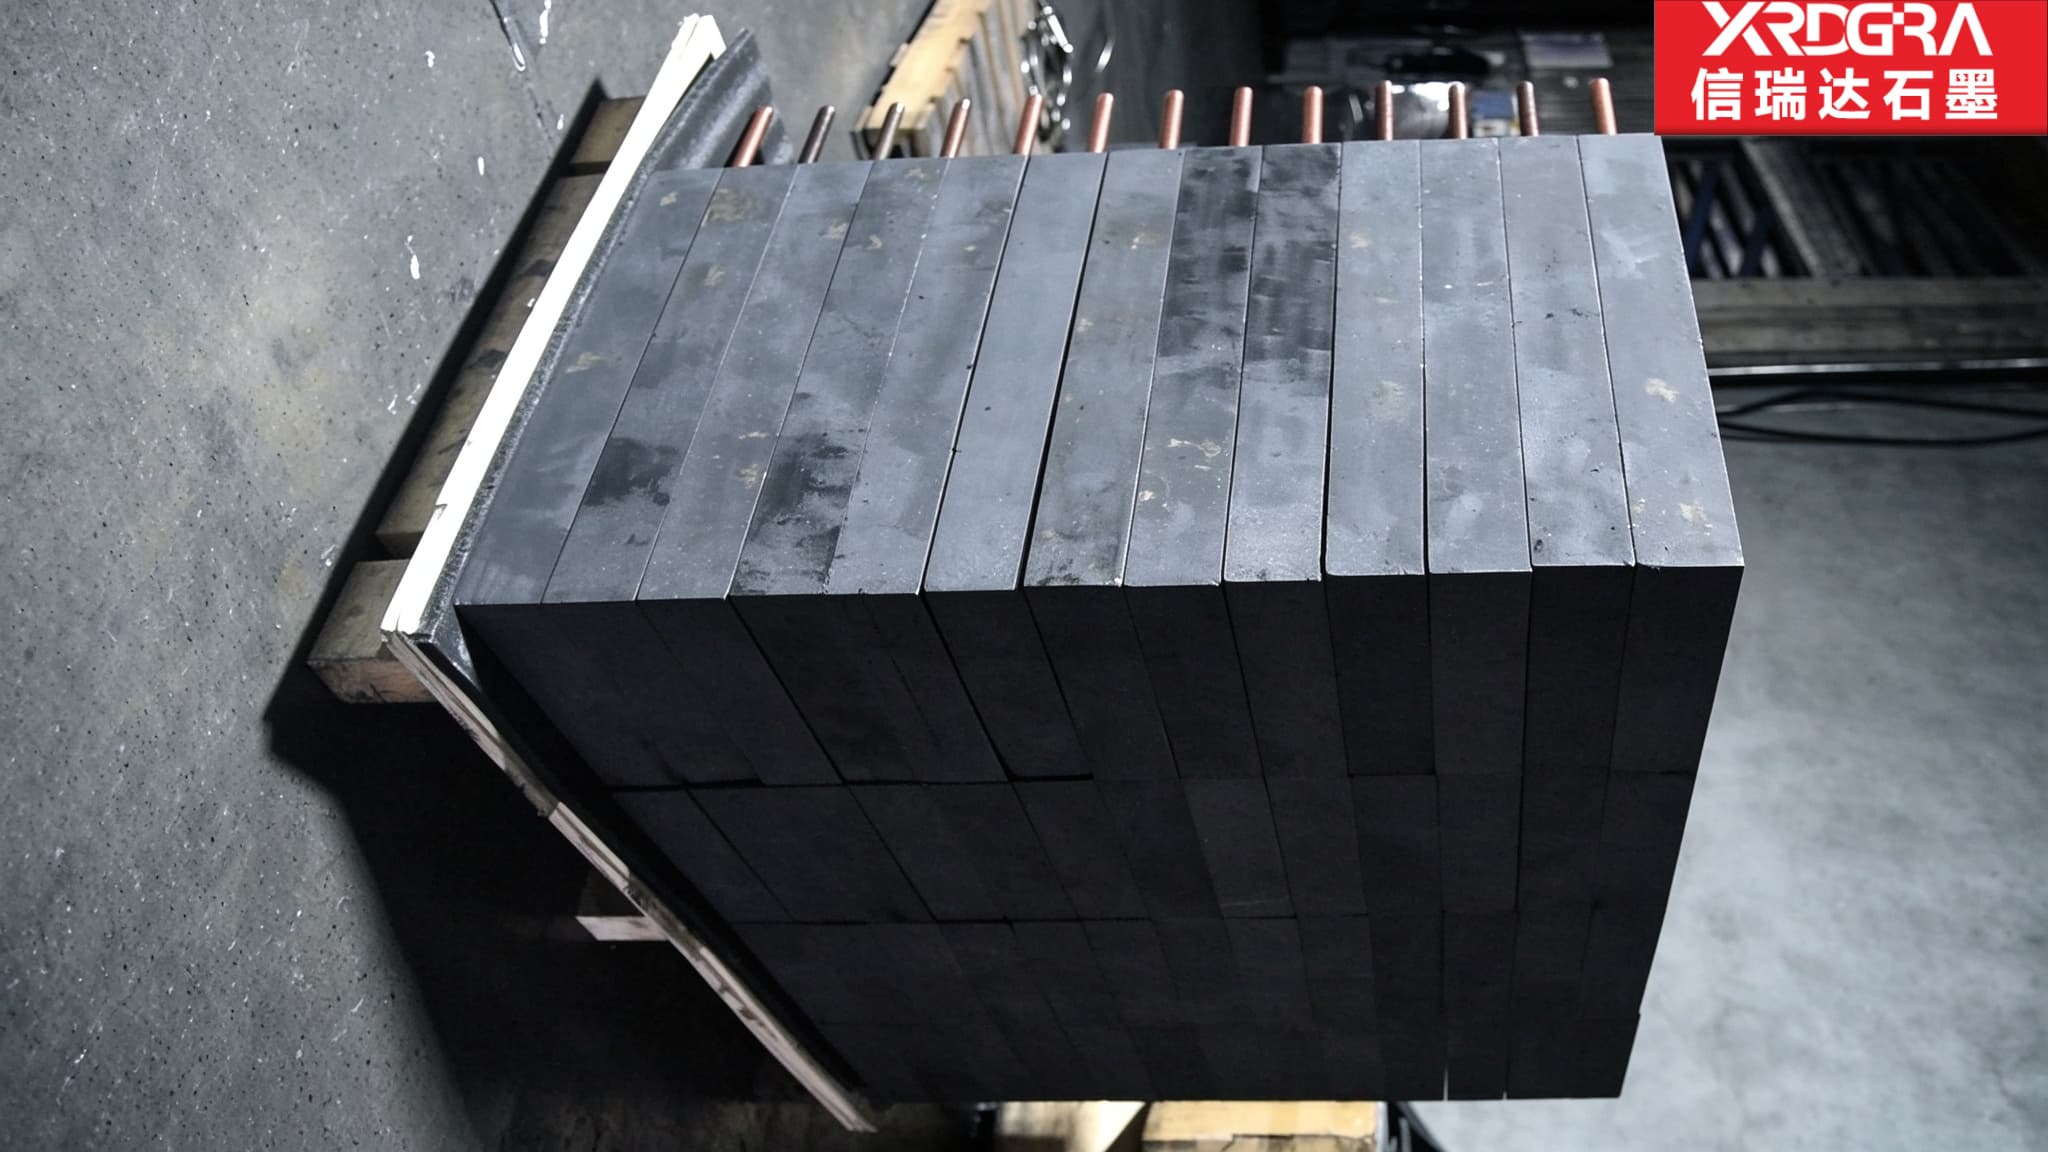
制氟碳板是电解制氟槽里的阳极,一块厚碳板配一排紫铜棒引出电流。它没有配合面、没有密封面,装得进就行,可好不好用由板厚、孔位、孔深这些不影响装配的地方决定。这类件没有标准件,图纸上每个数字背后都该有一个工况条件。
一、产品特性:它是电极件,不是结构件
制氟碳板,是电解制氟槽里参与阳极反应的厚碳板。它的差事只有两件:在板面上参与阳极反应,把电流从槽外引到这块反应面上。它不盛料、不承载、不隔热,也没有配合面与密封面。
这一条把它与常见的炉内石墨件分成了两套关注点。炉内件盯耐温、抗热震、承压、隔热;阳极碳板盯的是导电状态稳不稳、组织够不够致密、杂质够不够少、在含氟介质里扛不扛得住。落到验收上更直接:它没有装配链,尺寸偏差不会以装不上的形式暴露,而是换成电流分布、接触电阻与局部发热的形式出现。
二、要盯的几个要点
- 材料路线不是越纯越好。石墨化程度高的材料层间距规整,氟一类活性组分容易进入层间形成层间化合物,伴随体积膨胀与层间张开,表面起皮、剥落;石墨化程度较低的无定形碳素组织更接近乱层交错,这类层间进入行为相对弱一些。制氟阳极走的是组织致密、孔隙少、灰分低、石墨化程度较低的路线。
- 铜要留在介质之外。铜导电好、易加工,但在含氟强腐蚀介质里不稳定。常见做法是让铜棒穿过孔位进入板体,介质侧由板体与隔离措施挡住,铜尽量留在腐蚀环境之外引出到槽外。
- 成排孔的孔距与孔深。要紧的不是单个孔的位置,而是孔与孔之间的一致性。孔距沿排累积偏差,整排铜棒就歪,各支路电流路径长度不同,电流分担也随之不匀。
- 板厚与平面度。厚度不均,各部位导电截面不同,电流分布跟着不均,压紧时还容易出现局部间隙;板面不平,压紧后接触点集中,压到的地方压力高、没压到的不通路。
- 消耗是常态。碳阳极在工作中逐步氟化,表面结构改变、板体减薄、出现剥落的碳泥,这属这类电极的使用特性,不是异常。设计阶段就要把更换周期与减薄余量算进去。
三、形态来路:为什么常分块拼、成组交付
把一整片阳极做成一块整板,原理上没毛病,落到制造与使用上会遇到几层现实约束。板越厚越大,压制与焙烧环节越难把整块做得均匀;单块尺寸上去后自重增加,装槽、起吊与更换都吃力,而棱边与角部正是脆点;运行中各部位损耗并不一致,做成多块后可以局部更换;分块件也更好码放与装运。
所以分块拼接多半是制造可行性、可维护性与运输条件共同推出来的工程选择,不是为了省料。代价也要说清:分块对单块之间的一致性提出了比整板更高的要求,板与板之间要靠贴合与压紧维持电连续,一致性守不住,问题就集中在拼缝附近。
四、规格与牌号
这类件的牌号不是按名称选的,是按介质与工况选的。同样是制氟阳极,介质种类、浓度与温度区间不同,材料路线、灰分与杂质限值都可能要调整;具体牌号要看使用方的材料技术要求,不宜只凭一个名称下结论。牌号定了,密度、电阻率、强度、热导率这些数值才有参照意义,不能拿一个典型值套所有件。
五、尺寸与加工要点
- 基准一次定。孔位从统一基准量出来,工序中不反复换基准;换一次基准,孔距就漂一次。
- 先做面,再开孔。先把两大面磨平、把平面度与厚度立住作为基准,再钻孔;反序做,孔口崩边与孔位漂移都容易出。
- 成排孔尽量一次装夹。分次装夹会让孔距沿排的方向累积。
- 孔口与孔内。进出刀位置按工艺倒角并去净毛刺,逐孔吹净;盲孔与深孔要复检,不带屑交付。孔壁残留的粉屑会垫在铜棒与孔壁之间,形成看着插到了、实际没贴合的接触不良。
- 让位槽与配合边。沿板长方向开的槽,位置决定它与插棒孔之间的壁厚,槽底圆角关系到应力集中与清粉;配合边的直线度与垂直度按单块逐一查,不等拼起来再判断。
- 清洁与包装。板面粉尘、加工油脂与残留物都可能成为体系中的杂质来源,加工后逐面清理、棱边倒钝;厚碳板自重不小,垫层与固定到位,避免运输途中相互挤压。
六、典型参数(按图纸约定,不替客户定值)
| 项目 | 说明 |
|---|---|
| 长宽厚及公差 | 按客户图纸,板厚另给一致性要求 |
| 成排孔孔位 | 孔距、孔数、孔径及排布,注明累积偏差口径 |
| 孔深与插入深度 | 逐孔一致,注明量法与允许范围 |
| 孔的垂直度 | 相对板面标注,关系接触是面还是线 |
| 板面平面度 | 注明落在哪一面、哪段幅面 |
| 让位槽 | 位置、深度、是否贯通、槽底圆角 |
| 配合边 | 直线度与垂直度,按单块标注 |
| 材质牌号 | 按介质与工况选,注明灰分与杂质要求 |
| 标识与成套 | 按块编号、成套交付、随机实测记录 |
七、主要应用领域
电解制氟的槽内阳极板;含氟化合物的电解制备;阳极组的拼装件(多块拼成一片或一组,要求各块规格、厚度与配合边一致);强腐蚀电解体系(新体系使用前宜先做相容性与小批验证);试验与中试电解槽(按图定制较小尺寸的板,用于工艺验证与材料对比)。
八、选型前先明确:四个输入,决定四组尺寸
这类件是定制的,但定制不等于客户给一张图、照着做。起点在前面一步:先把槽子里的条件问清,图纸上的数字才有出处。同一个名称,换一个槽体、换一种引出方式,图纸可以完全不同。
| 先要问清的 | 落到图纸上的 |
|---|---|
| 介质种类、浓度与温度区间 | 材料路线、灰分与杂质限值、孔隙与致密度要求 |
| 阳极怎么布置、怎么引出 | 孔位排布、孔距、孔径、插入深度、引出端位置 |
| 预期更换周期 | 板厚与减薄余量 |
| 槽体尺寸、吊装与拼装方式 | 分块尺寸、配合边、吊点、编号与成套规则 |
反过来看更清楚:只拿到一张没有工况说明的图,做出来的板可能尺寸分毫不差,装进去却发热、却比预期换得勤,因为决定它表现的量根本不在那张图纸上。介质体系还没定的,先做小尺寸试板或单块试样跑一轮,比直接按推测放量稳妥。
九、边界提示
三点要记牢。
其一,这类件的边界不在热,而在介质:含氟强腐蚀体系里,材料逐步消耗是这类电极的一部分,关键是把这个速度控制在预期之内,并按测量结果定期判断是否需要更换。其二,铜在含氟介质中不稳定,铜棒的连接与引出段通常要考虑避开直接接触介质或采取隔离保护,具体做法与槽体结构直接相关,以图纸与使用方要求为准。其三,碳与铜的热膨胀差别较大,温度变化时接触压力随之变化,设计时要按使用温度区间核算配合与间隙,避免热态下接触松脱或过盈挤压。制氟工序涉及有毒且强腐蚀的介质,相关工艺设计、操作与检修应按专业规程与安全要求执行,本文不涉及具体工艺参数的确定。
另外两点也常被低估:碳素材料脆,安装拆卸不宜撬、砸、强扭,铜棒也不宜用大力敲入,装槽前宜检查板面、配合边与孔口有没有崩边与裂纹;接触电阻与发热是相互加剧的关系,装配阶段把孔内清理、插入深度与配合方式做扎实,比运行后再处理省事得多。
十、关于信瑞达石墨的供应
信瑞达石墨专业生产制氟碳板及各类碳素板材已有 30 年,在厚板的厚度与平面控制、成排孔位的孔距与孔深一致性、孔口处理与孔内清理这类按图加工上积累了较多工艺经验。我们按照客户提供的图纸**加工,严控板厚一致性、成排孔的孔距与孔深、拼接配合边以及孔口处理等关键公差;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。厂区位于河南平顶山宝丰,既有石墨材料产能,也有机加工产线,这类件的备料与加工可在厂内配套完成。


