
 企业特殊行业经营资质信息公示



 点击图片查看原图
金条石墨模具的一条腔,两头为什么要做成圆的?
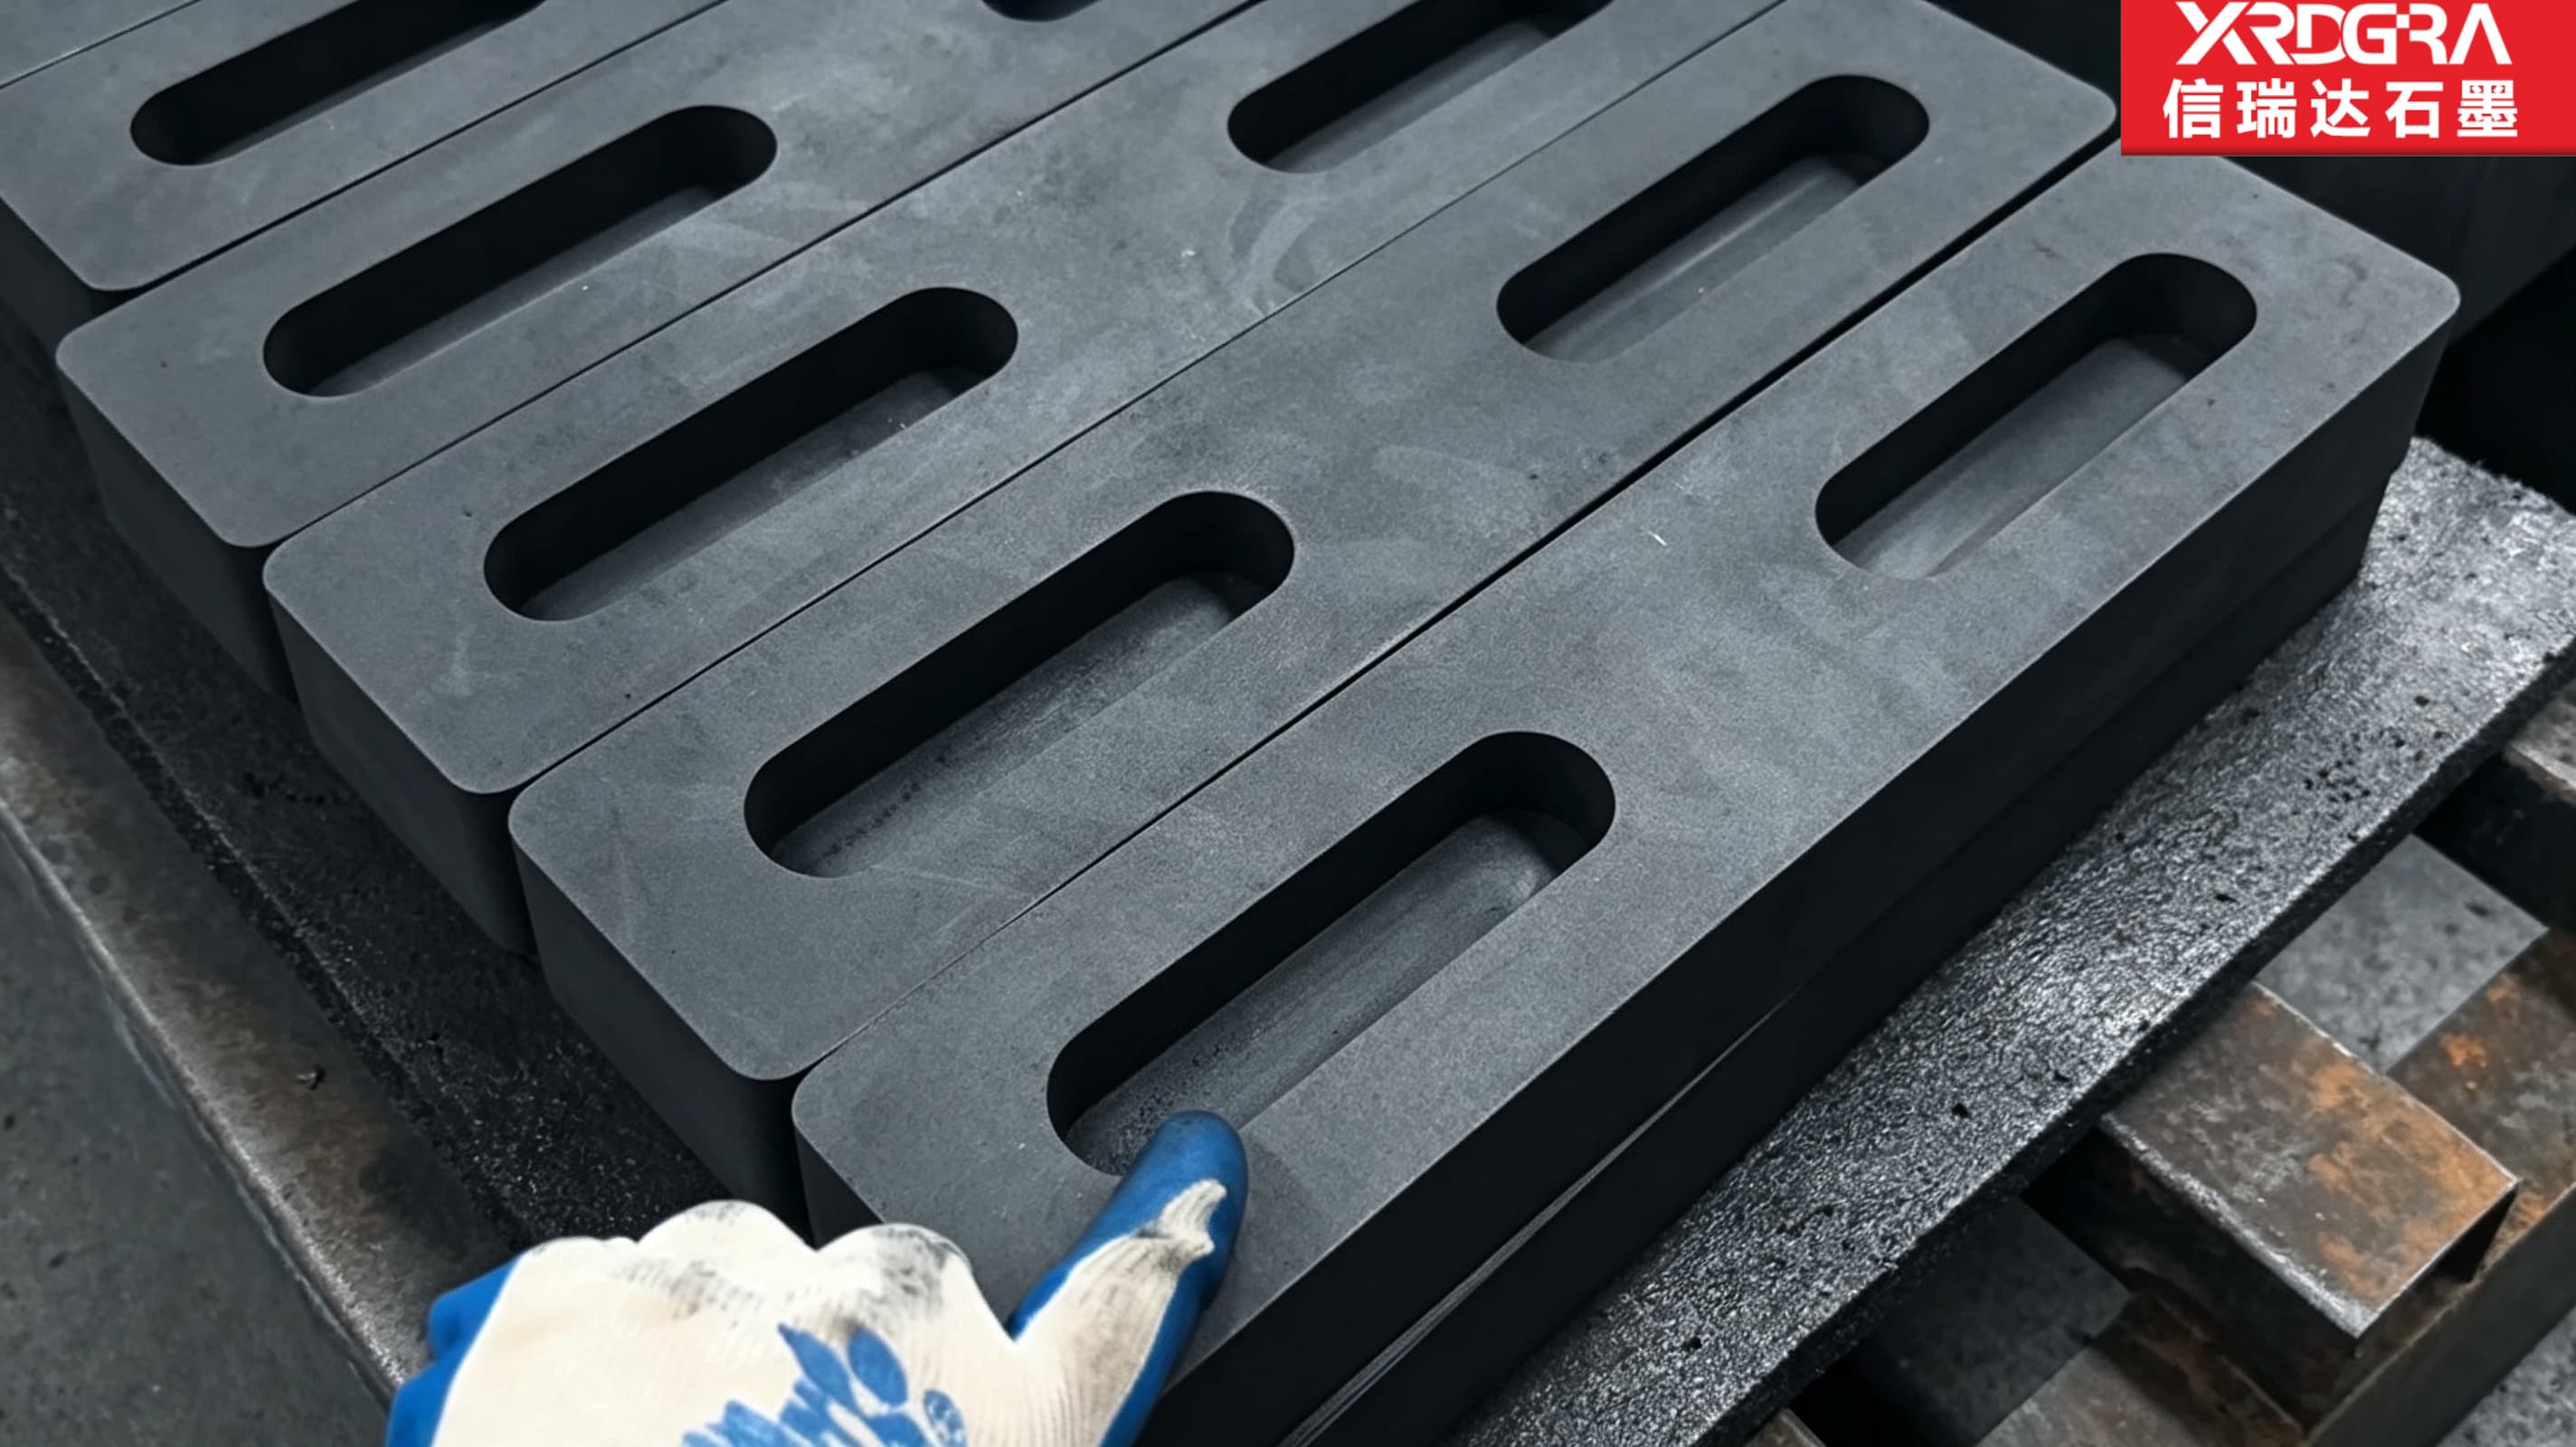
长条形金条模上,一道道腔很少开成方头,两头多半是圆的。这几个圆弧看着只是把角磨圆了,其实同时管着三件事:金条出模顺不顺、腔角会不会先崩、一板几十条出得齐不齐。
这类金条模是一块厚实的长方形石墨板,板面上按列排开若干道窄长的腔,腔的两端做成半圆或近似半圆,腔与腔之间留着隔墙,四周留一圈边框。它既是成形工具,也是把一份金属液分成若干等份的分配器。腔形上的一个细节,往往牵动整板的加工与寿命,圆弧就是这样一个细节。
一条腔拆开看,是圆弧、直壁、腔底三段
圆弧端决定金条两头是什么形状,也决定脱模时角上会不会卡住——它不是装饰性的圆角,而是腔形的一部分;直壁段决定金条的宽度和两侧面,是腔里较长的一段,宽度一致性直接影响单条重量;腔底托住金属液、定出厚度,底和壁的交角若做成尖的,清渣困难,应力也往那儿聚。
三段要连成一条顺滑的轮廓,交接处不能有台阶、不能有接刀痕。金条表面光不顺,往往就在这些交接的位置上露出来。
两头做圆,图的是脱模
方头腔在石墨上是个麻烦。四个直角既是应力的集中点,也是金条凝固收缩后容易咬住的地方——金属往角里挤,冷却后角部嵌得紧,取件时一处受力过大,石墨的角就崩了。
换成圆弧头,力沿弧面分散,没有尖角去聚应力;脱模时金属顺着弧面滑出,卡滞的点少了。金条自身那两头也跟着变成圆头,浇注后不容易磕掉角。对贵金属来说,边角掉渣不只是外观问题,还是直接的损耗。
圆弧半径给多大,要跟着金条的用途走:要求条子端头圆润的,半径按成品外形倒推;只求好脱模的,给到不形成尖角、刀具走得顺当即可。这里没有通用值,看成品要求和使用方的脱模习惯。
圆弧画上去容易,铣出来难
图纸上画一个圆弧只是几秒钟的事,在石墨上把它干净地铣出来是另一回事。石墨脆,圆弧段刀具走的是曲线,切削方向和受力一直在变,进刀、退刀、接刀这几个点容易留下痕迹或崩口。
- 刀具路径:圆弧段宜连续走完,别在弧上起停;起刀和收刀尽量放在直壁段,把接刀痕留在不那么显眼的位置。
- 顺铣逆铣的取舍:弧的两侧受力方向相反,走刀方向和刀具选型要配合,避免一侧光、一侧毛。
- 清根:弧与直壁、弧与腔底的交接,是小刀具要单独走一遍的地方,留了残料,金条上就是一个凸点。
- 去毛刺:腔口边缘的毛刺不清理,脱模时会刮伤条面,也会掉渣混进金属液。
这些动作看着细碎,决定的却是同一件事:这条腔的轮廓是不是一条干净的封闭线。轮廓不干净,后面的尺寸再准也补不回来。一句话点破——金条模的腔,图纸上是一个封闭轮廓;在车间里,它是几十刀走出来的一条线。
腔底和斜度,好处藏在下面
腔底常被当成“挖到深度就行”,其实关系两件事:一是金条的厚度与重量,深度差一点,单条重量就跟着差;二是脱模,腔底和壁的交角若是尖的,残渣积在那里清不出来,下一炉就带进杂质。所以底角一般做圆角或浅弧,既便于清腔,也让应力不在底角聚集。
腔壁是否给斜度、给多少,要看脱模方向:上提脱模的,壁略带斜度、口宽底窄,取出更顺;靠翻转倒出的,斜度的取法又不一样。用哪种脱模方式,要在下单前说清,加工端才好把斜度定到腔的哪一侧。
从一条腔到一板腔,隔墙和边框是底线
一条腔做好,不代表一板腔都能做好。腔与腔之间靠隔墙分开,隔墙宽度是整板刚度的底线:隔墙窄,出腔数可以多,但冷热循环下更容易裂;隔墙宽,稳妥,却占掉板面、少了产能。这两个量要一起定,不能只报一个出腔数。
四周那一圈边框也不能省,它是搬运和装夹时受力的地方,夹持力落在边框上,才不会压到腔区。整板平面度同样要看:板面不平,浇铸时各腔的金属液高度不齐;板面弯了,叠放时上面那块压不实,腔底与下面那块的顶面互相磕碰。
一板几十条,齐不齐要看三个来源
金条模的活是把一份金属液分成若干等份,每份是不是一样重,取决于三处:腔尺寸一致——刀具走到后面磨损了,后面的腔就可能比前面的大一点;充型条件一致——浇道到各腔的距离、排气条件不一样,容易出现这条满、那条缺肉;温度场一致——板中心与边缘散热不同,凝固后的收缩也略有差别。
三项来源不同,办法也不同:尺寸靠同基准、同刀路、首件确认;充型靠浇道与排气的合理布置;温度场靠结构对称和均匀预热。把它们笼统归成一句“一致性不好”,现场就无从下手。
一句实在话:
圆弧、底角圆角、隔墙宽度这几项,常被当成“加工方自己定”的细节略过,而它们正关系脱模顺不顺、腔会不会先裂。把这三项写进图纸,等于把验收口径提前对齐。新品或首制件,先做一件试浇,把腔形、重量和脱模口径对齐再铺批量,比整批做完再返工稳妥。
几条边界也要说清
崩角——腔口、隔墙根部、圆弧交接处都受力集中,靠倒钝、加护套、轻拿轻放缓解;热循环疲劳——表面氧化、微裂缓慢发展,属正常损耗,按工况安排更换;尺寸漂移——刀具磨损、排屑二次切削让后面的腔和前面的对不上,靠同刀路、中间换刀、首末件比对压住;污染——灰分或异金属带入会影响成色,靠独立工位、不与金属件混线加工、清洁包装。这些风险没有一项能被加工消除,只能压到可接受的范围。石墨的密度、强度、导热系数、耐温上限等指标随牌号与规格变化,以对应牌号技术条件为准。


